基于材料去除原理的齿轮钢压延加工工艺研究
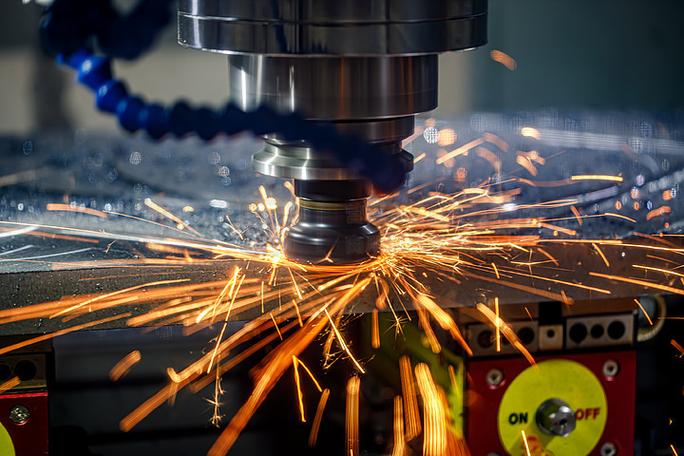
在机械制造领域,通过将刀具推进到工件中来去除材料的加工过程,构成了切削加工的基础。这一原理广泛应用于齿轮加工、刀具制造以及压延机等重型装备的关键零部件生产中。本文以“1300齿轮”为典型对象,结合压延机中的钢压延加工场景,探讨材料去除工艺在其中的作用与技术要点。
一、材料去除加工的基本原理
通过将刀具(如车刀、铣刀、刨刀或磨具)推进到工件表面,使多余材料以切屑形式剥离,从而获得所需的几何形状、尺寸精度和表面质量。这种加工方式包括车削、铣削、刨削、磨削、钻削等。其核心在于刀具与工件之间的相对运动:主运动提供切削速度,进给运动使切削连续进行。材料去除率、刀具寿命和加工表面完整性取决于刀具材料、几何角度、切削参数及冷却条件。
二、1300齿轮的材料去除加工
“1300齿轮”通常指模数较大、直径约1300mm或用于1300系列轧机等重型设备的齿轮。此类齿轮尺寸大、承载高,多采用合金钢锻件或铸钢件。其加工流程中,材料去除占主导地位:
- 齿坯粗加工:用车刀或铣刀去除锻件余量,形成基准外圆和端面。
- 齿形加工:可用滚刀、插齿刀或成形铣刀去除齿槽材料。对于大模数齿轮,常采用铣削与磨削结合的方式。
- 热处理后精加工:磨齿或珩齿,以修正热处理变形并提高齿面精度。
在这些步骤中,刀具推进(如滚刀旋转并沿齿向进给)直接去除材料,形成渐开线齿廓。必须控制切削力、振动和热变形,否则会影响齿轮的传动精度和疲劳寿命。
三、压延机与钢压延加工中的材料去除
压延机是钢铁及有色金属压延加工的核心设备,通过旋转轧辊使金属产生塑性变形,得到板材、带材或型材。压延机本身的零部件制造离不开材料去除加工:
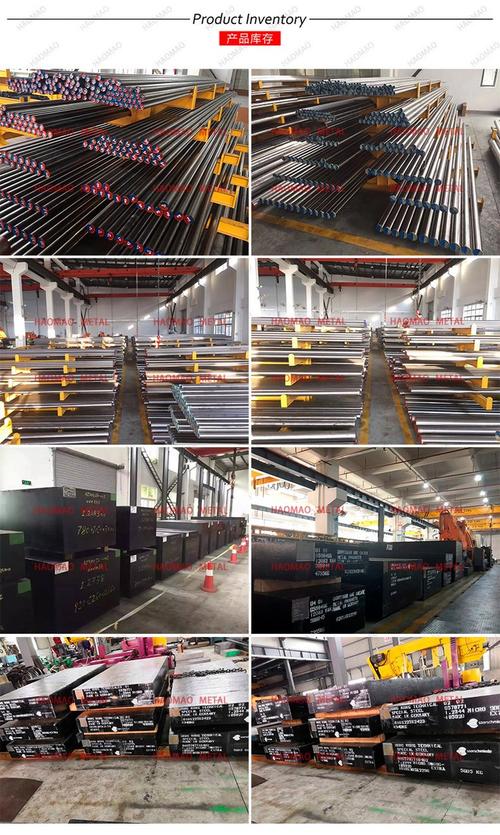
- 轧辊:需经车削、磨削去除表面缺陷,达到高硬度、高光洁度。
- 机架:大型牌坊的窗口面、底面需用刨削或铣削去除余量,保证装配精度。
- 传动齿轮(如1300齿轮):通过滚齿、磨齿等材料去除工艺,确保平稳传递巨大扭矩。
钢压延加工过程中,虽然主要发生塑性成形,但轧辊修复、导卫装置加工、剪切刀片刃磨等仍依赖刀具推进去除材料。因此材料去除加工与压延加工相辅相成:前者保证装备精度,后者实现高效成形。
四、工艺要点与质量控制
- 刀具选择:针对齿轮钢和轧辊钢的高硬度、高韧性,宜选用硬质合金、陶瓷或立方氮化硼刀具。
- 切削参数优化:大模数齿轮加工时,采用低速大进给或高速小进给需权衡效率与刀具磨损。
- 冷却与排屑:充分冷却可降低切削温度,防止积屑瘤;合理排屑避免划伤已加工表面。
- 在机测量与补偿:对1300齿轮等大型工件,需在加工中检测齿厚、齿向,及时补偿刀具磨损或热变形。
五、
通过将刀具推进到工件中来去除材料,是齿轮、刀具及压延机关键零件制造的基础手段。对于1300齿轮和钢压延加工领域,这一工艺直接决定了设备的传动精度、使用寿命和生产效率。随着干切削、微量润滑和智能监控技术的发展,材料去除加工将更加高效、绿色,为重型装备制造提供坚实支撑。