钢压延加工中的能源消耗与节能措施
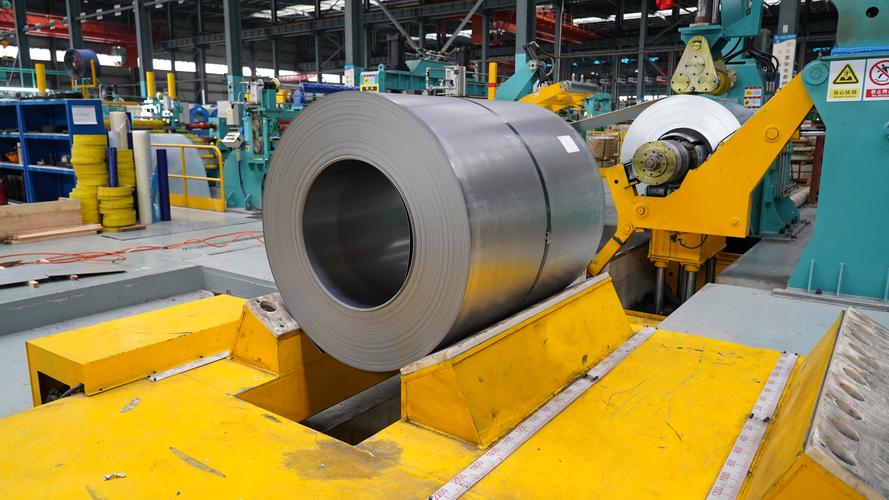
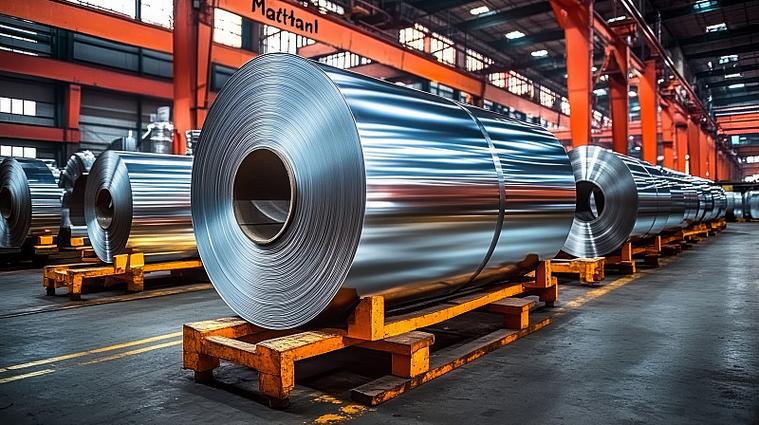
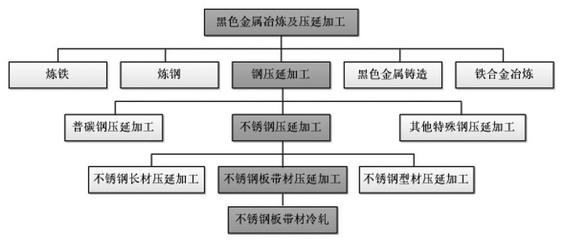
钢压延加工是钢铁产业链中的关键环节,通过轧制、挤压、拉拔等工艺将钢坯或钢锭加工成型材、板材、管材和线材等产品。这一过程也是能耗大户,涉及加热、轧制、热处理及辅助系统等多方面的能源消耗。随着全球能源紧张和环保要求提高,降低钢压延加工的能耗已成为行业可持续发展的核心课题。
一、钢压延加工中的主要能源消耗
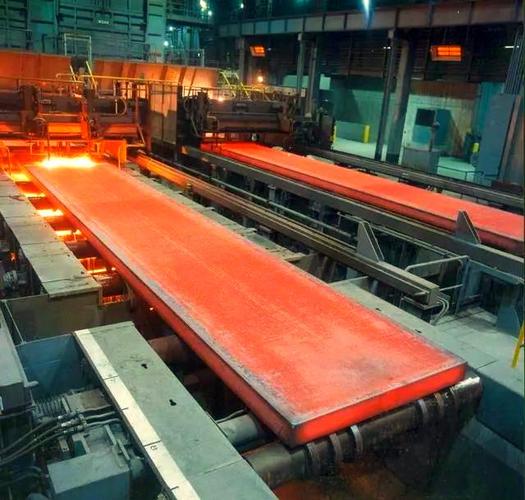
- 加热工序:钢坯在轧制前需加热至1100-1250℃,通常采用燃气加热炉或电阻炉。加热能耗占整个压延工序的60%-70%,是最大的能耗环节。热量损失主要源于炉体散热、烟气带走的热量及不完全燃烧。
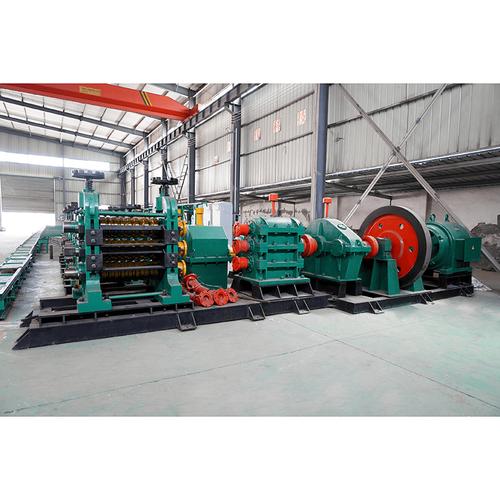
- 轧制工序:轧机主电机驱动消耗大量电能,尤其是多机架连轧机组。轧制过程中的摩擦、变形抗力和设备空转均导致电能浪费。
- 热处理工序:对某些产品需进行退火、正火或回火,加热和保温过程消耗燃料或电能,且冷却水系统也需额外能耗。
- 辅助系统:包括高压水除鳞、液压润滑、通风除尘、水循环系统及照明等,虽单项占比小,但总量不可忽视,通常占总能耗的15%-25%。
二、节能措施与技术途径
- 加热炉优化
- 蓄热式燃烧技术:通过蓄热体回收烟气余热,预热空气和燃气,可节能20%-30%。
- 加热炉智能控制:采用模型预测控制(MPC)优化炉温设定和空燃比,减少过剩空气和过热损失。
- 热装热送:连铸坯直接热装进加热炉,利用余热,可降低加热能耗30%-50%。
- 轧制工艺节能
- 低温轧制:在保证性能前提下降低开轧温度,减少加热能耗,但需考虑轧机能力。
- 高效电机与变频调速:采用永磁同步电机和变频器,根据负载调节转速,节电率达15%-25%。
- 轧制工艺润滑:降低摩擦系数,减少轧制力,从而降低电耗。
- 连铸连轧:缩短流程,利用连铸余热,节能效果显著。
- 余热回收与利用
- 烟气余热回收:安装余热锅炉或换热器,产生蒸汽用于发电或供热。
- 冷却水余热回收:采用热泵技术回收低温余热,用于供暖或预热。
- 辐射管换热器:在热处理炉中回收废气热量。
- 系统优化与管理
- 能源管理系统(EMS):实时监控能耗,分析偏差,优化调度。
- 设备维护与升级:减少跑冒滴漏,更换高效风机、水泵,采用变频技术。
- 生产计划优化:合理排产,减少换辊和待机时间,提高设备作业率。
- 员工培训:提高操作水平,杜绝空烧、空转等浪费。
- 先进技术应用
- 电磁感应加热:用于局部加热或小批量生产,热效率高。
- 太阳能预热:试点利用太阳能预热助燃空气或钢坯。
- 氢能加热:探索氢气作为清洁燃料,实现零碳排放。
三、结论
钢压延加工的节能是一项系统工程,需从工艺、设备、控制和管理的全流程入手。推广成熟技术如蓄热式燃烧、热装热送、变频调速等,并结合数字化能源管理,可显著降低能耗。随着氢冶金、电感应加热和废钢预热等前沿技术的突破,钢压延加工有望实现近零能耗和低碳排放,助力钢铁行业绿色转型。