钢的轧制工艺详解 从钢水到成品的全貌解读
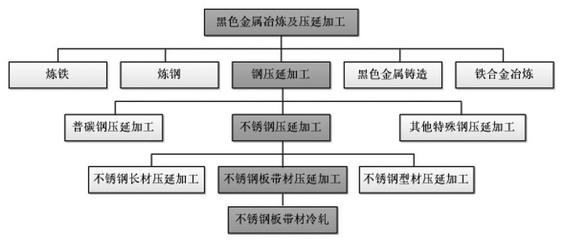
钢铁是国民经济的基础材料,而轧制则是将钢水转化为各类钢材成品的关键加工环节。钢压延加工以塑性变形为核心,将铸坯在旋转的轧辊间连续挤压、延伸,最终获得板、带、管、型、线等不同形状和性能的产品。本文按生产流程,系统梳理从钢水到成品的轧制工艺全貌。
一、前序环节:从钢水到合格坯料
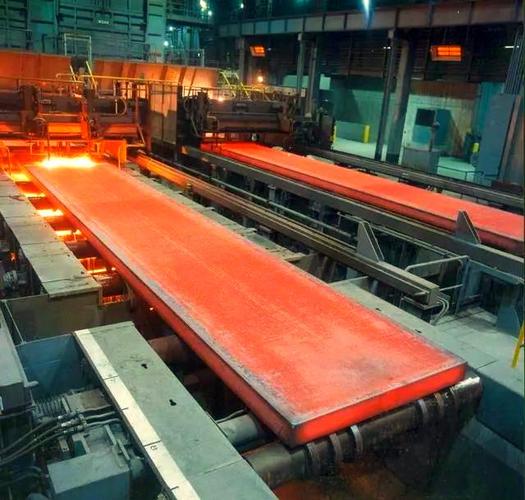
轧制并非孤立工序。钢水经连铸形成板坯、方坯或圆坯,其内部质量直接决定后续轧制效果。连铸坯需经过加热炉重新加热至1100~1250℃,目的是提高塑性、降低变形抗力,并均匀化组织和成分。加热温度过高会导致晶粒粗大和氧化烧损,过低则增加轧机负荷,因此加热制度的控制是轧制质量的第一道关口。
二、轧制的基本原理
轧制的实质是轧件在旋转轧辊的摩擦力带动下被咬入辊缝,在压缩应力作用下产生塑性变形。衡量轧制过程的核心参数包括压下量、延伸率、宽展和轧制力。其中压下量决定厚度减薄幅度,宽展反映横向变形程度。根据轧件温度,轧制分为热轧与冷轧两大类:热轧在再结晶温度以上进行,变形抗力低、道次压下量大,适合开坯和中间产品;冷轧在室温下进行,可获得更高的尺寸精度和表面质量,但需配合退火消除加工硬化。
三、主要轧制工序与设备
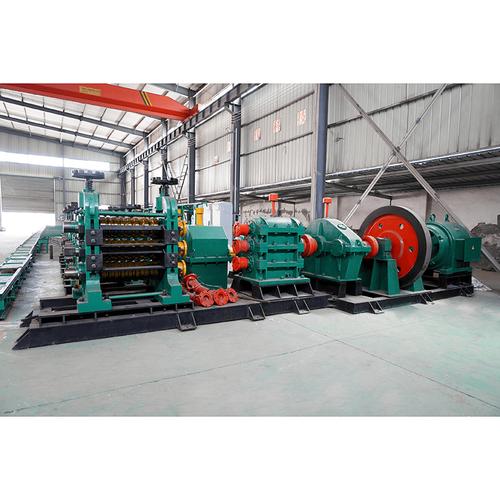
- 初轧与开坯:大断面铸坯先在初轧机或方坯轧机上进行多道次轧制,减小断面并破碎铸造组织。
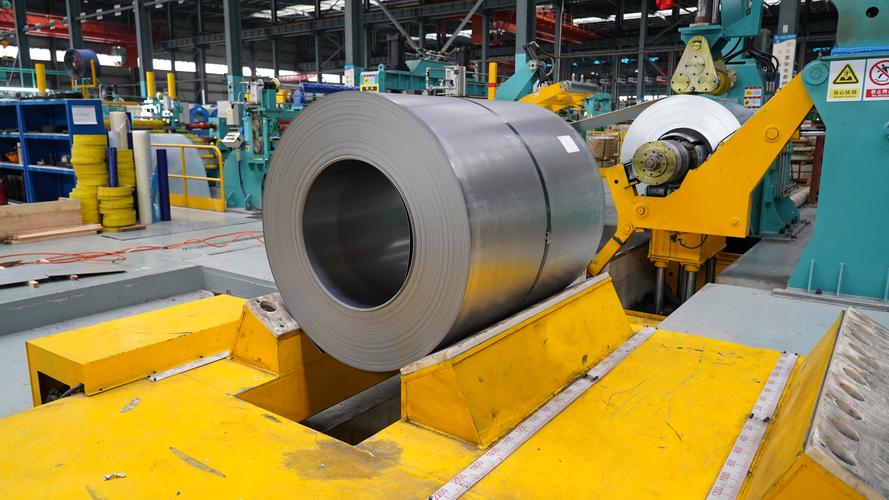
- 热连轧:板带材是产量最大的品种。板坯经粗轧机(可逆式)往复轧制减薄,再进入由5~7架精轧机组成的连轧机组,在高速运行中逐架压下,出口速度可达每秒十余米。层流冷却后卷取成热轧卷。
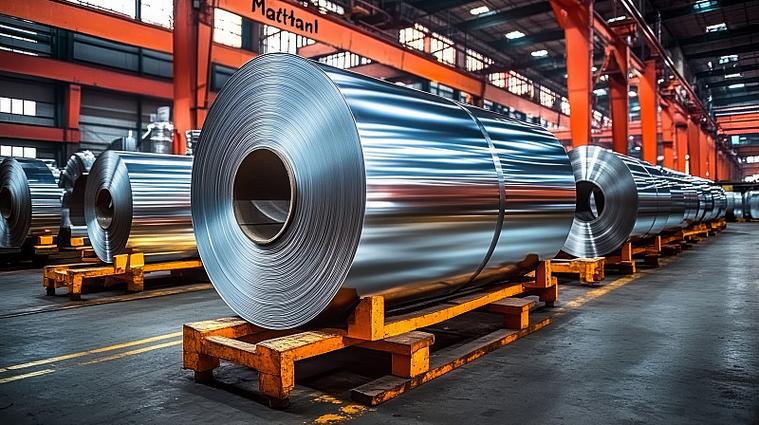
- 冷轧:热轧卷经酸洗去除氧化铁皮后,在四辊或六辊冷连轧机上轧至目标厚度,随后进行罩式或连续退火、平整,获得冷轧板带,广泛用于汽车、家电。
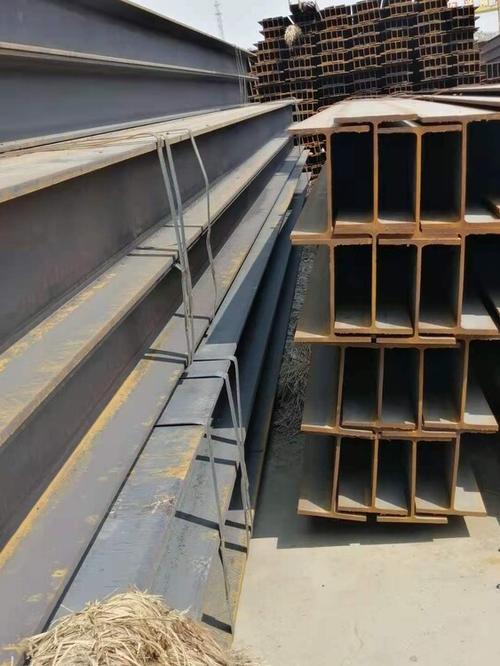
- 型钢与棒线材轧制:方坯在连续式型钢轧机或棒材轧机的多机架孔型系统中逐道次成形;线材则通过高速线材轧机(精轧速度可达100 m/s以上)轧成盘条。
- 管材轧制:无缝管通常采用穿孔—连轧—定径的热轧流程,也可用冷拔、冷轧方式生产高精度管材。
- 精整与后处理:包括剪切、矫直、热处理、镀层与表面处理等,是保证成品尺寸和性能的收尾环节。
四、工艺控制要点
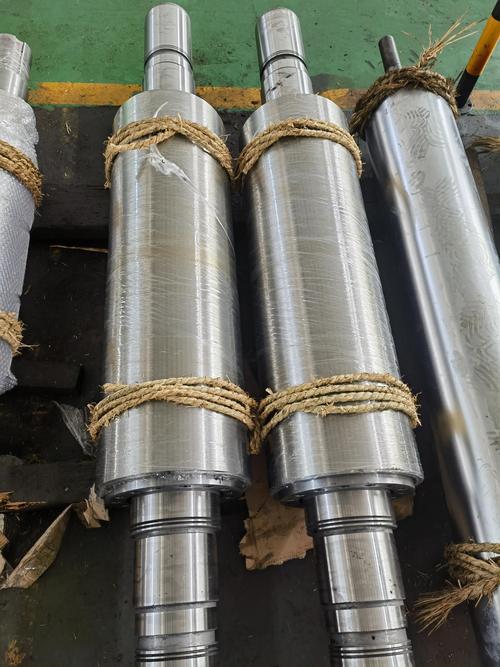
现代轧制的核心在于“尺寸—性能—表面”三者兼顾。厚度自动控制(AGC)、板形控制(弯辊、窜辊)保障尺寸精度;温度制度与控轧控冷(TMCP)决定晶粒度和力学性能;轧辊材质、润滑与除鳞关系到表面质量。对不同钢种和用途,需要设计差异化的道次规程、轧制力分配和冷却路径。
五、常见缺陷与质量控制
轧制废品的主要成因包括加热不均导致的尺寸偏差、轧辊缺陷引起的压痕和划伤,以及冷却不当造成的组织异常。通过在线测厚、表面检测、力学性能抽检等全流程质控手段,可实现缺陷的及时发现与闭环改善。基于热力耦合仿真的工艺优化和数据驱动的轧机健康管理也在逐步落地。
六、技术的发展趋势
钢压延加工正朝连续化、紧凑化、智能化方向演进:薄板坯连铸连轧(如CSP、ESP)大幅缩短流程;无头轧制提升成材率和效率;TMCP与热机轧制将工艺设计与材料性能设计一体化;数字孪生与人工参与程度的提升正在改进轧制稳定性,并有望进一步降低单位能耗与排放。
七、小结
从一缕钢水到成卷成根的塑料变形材料,轧制工艺连接着冶金的前端与市场的终端。理解加热、跑次、压下,冷热分层与控冷控扎的协同关系,是把握钢压辷全流程节奏的关键;仅在工艺参数间体衡变形效率与组织性能,才能在连续生产中以定尺寸和高致稳式发展成材质量与产量的提升。